
Nối góc 45º
Giá: Liên hệ
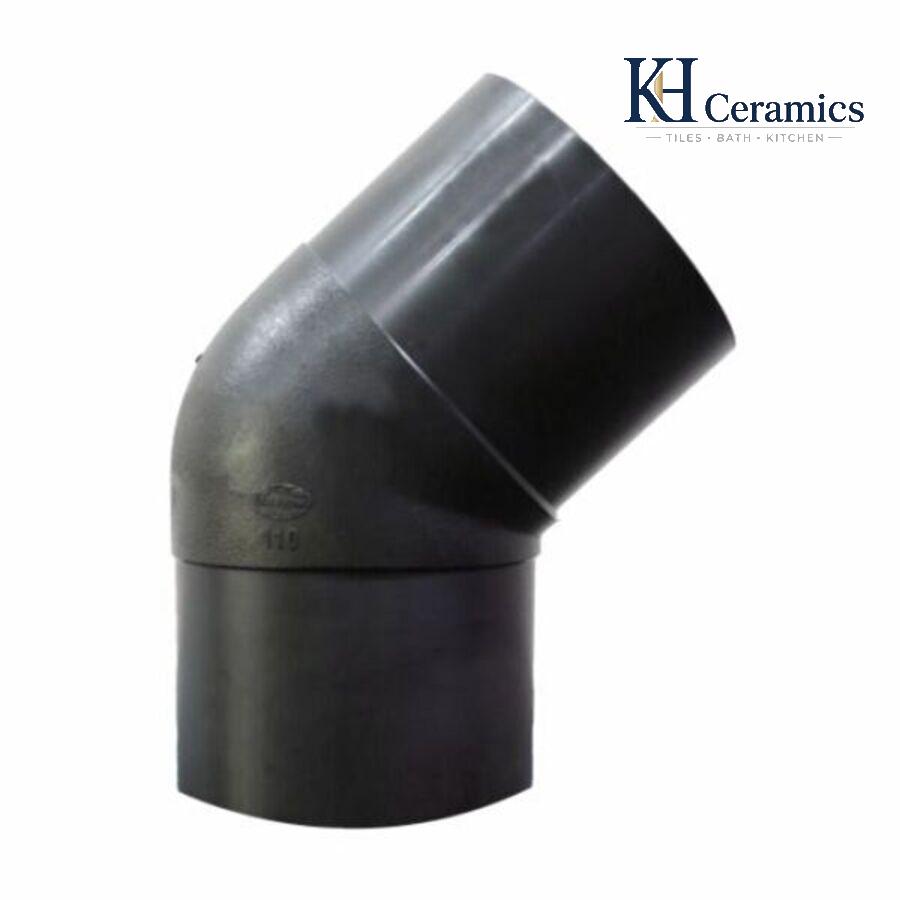
(Chưa bao gồm VAT)Nối góc 45º HDPE là phụ kiện ép phun nguyên khối dùng để chuyển hướng tuyến ống theo góc 45°, giúp thay đổi hướng dòng chảy êm hơn tại các vị trí không cần góc vuông. Sản phẩm PE100 được kết nối hàn nhiệt với đường ống HDPE tương ứng, phù hợp cho các hệ thống chịu áp.
- Tên sản phẩm: Nối góc 45º HDPE / Co 45º HDPE.
- Vật liệu: HDPE PE100.
- Công nghệ sản xuất: Ép phun nguyên khối.
- Góc chuyển hướng: 45°.
- Kết cấu: 02 đầu cùng đường kính danh nghĩa.
- Tiêu chuẩn hệ thống: ISO 4427.
- Dải kích thước phổ biến: DN90, DN110, DN160, DN200, DN250, DN280, DN315.
- DN90: PN6, PN8, PN10, PN12.5, PN16.
- DN110: PN6, PN8, PN10, PN12.5, PN16.
- DN160: PN6, PN8, PN10, PN12.5, PN16.
- DN200: PN6, PN8, PN10, PN12.5, PN16.
- DN250: PN6, PN8, PN10, PN12.5, PN16.
- DN280: Các cấp PN tùy danh mục sản xuất.
- DN315: Các cấp PN tùy danh mục sản xuất.
- Áp suất danh nghĩa: Khoảng PN6 – PN16 tùy DN và cấu hình.
- Phương pháp kết nối: Hàn nhiệt đối đầu với ống HDPE tương thích.
- Nhiệt độ sử dụng cho phép của hệ HDPE: ≤40°C.
- Đặc tính: Chống ăn mòn, không gỉ, chịu va đập và bề mặt trong nhẵn.
- Công năng: Chuyển hướng tuyến ống 45° và hạn chế thay đổi dòng chảy quá đột ngột.
- Ứng dụng: Cấp nước sạch, tưới tiêu, hạ tầng đô thị, nhà máy và hệ thống đường ống công nghiệp.
Hotline: 0868.480.082 | Zalo: 0368.381.795
Chính sách đổi trả sản phẩm trong vòng 07 ngày
Giao hàng tận nơi, vận chuyển toàn quốc
Thanh toán linh hoạt
Nối góc 45º là phụ kiện HDPE được sử dụng để thay đổi hướng đường ống một góc 45º tại những vị trí tuyến cần chuyển hướng tương đối nhẹ. So với nối góc 90º tạo bước ngoặt vuông góc, Nối góc 45º tạo hướng chuyển mềm hơn và phù hợp với những đoạn tuyến được thiết kế đi xiên hoặc cần điều chỉnh hướng theo góc 45º.
Trong nhóm phụ tùng HDPE ép phun hàn mặt đầu, Nối góc 45º được sản xuất thành một chi tiết hoàn chỉnh với hai đầu kết nối cùng đường kính. Sản phẩm được sử dụng đồng bộ với hệ PE100 tương ứng, giúp tạo điểm chuyển hướng mà không phải ghép nhiều đoạn ống hoặc phụ kiện nhỏ để hình thành góc.
Nối góc 45º HDPE – Phụ kiện ép phun chuyển hướng cho hệ thống PE100
Catalogue kỹ thuật Nhựa Tiền Phong thể hiện Nối góc 45º ép phun với các đường kính DN90, DN110, DN160, DN200 và DN250. Mỗi DN của Nối góc 45º có thể được lựa chọn theo các cấp áp suất PN6, PN8, PN10, PN12.5 và PN16, tạo nhiều phương án phù hợp với yêu cầu áp suất của từng tuyến. Khách hàng có thể tham khảo thêm phụ kiện HDPE tại KHCeramics để lựa chọn Nối góc 45º, nối góc 90º, ba chạc và các phụ tùng ép phun PE100 phù hợp với từng công trình.
Thông số kỹ thuật Nối góc 45º HDPE ép phun
Đối với Nối góc 45º ép phun, ngoài DN và PN còn cần quan tâm đến kích thước hình học Z₁ và L₁. Hai thông số này thay đổi theo đường kính và ảnh hưởng trực tiếp đến khoảng không cần thiết để bố trí Nối góc 45º trên tuyến.
| Thông số kỹ thuật | Quy cách / Giá trị |
|---|---|
| Tên sản phẩm | Nối góc 45º |
| Nhóm sản phẩm | Phụ tùng HDPE ép phun hàn mặt đầu |
| Thương hiệu | Nhựa Tiền Phong |
| Vật liệu | PE100 |
| Tiêu chuẩn hệ sản phẩm | ISO 4427 |
| Kiểu phụ kiện | Nối góc đều / elbow ép phun |
| Góc chuyển hướng | 45º |
| Số đầu kết nối | 2 đầu |
| Cấu hình đường kính | Hai đầu cùng DN theo từng quy cách |
| Dải DN ép phun | DN90, DN110, DN160, DN200, DN250 |
| Cấp áp suất PN | PN6, PN8, PN10, PN12.5, PN16 |
| Kích thước Z₁ | 26 – 75 mm tùy DN |
| Kích thước L₁ | 70 – 115 mm tùy DN |
| Phương thức kết nối | Hàn mặt đầu với đường ống/phụ kiện HDPE tương thích |
| Chức năng chính | Thay đổi hướng tuyến một góc 45º |
| Khả năng chống ăn mòn | Vật liệu PE không bị gỉ theo cơ chế oxy hóa của gang hoặc thép |
| Ứng dụng | Mạng cấp nước, phân phối, tưới tiêu và các hệ thống PE100 phù hợp với thiết kế |
| Thông tin cần cung cấp khi đặt hàng | Nối góc 45º + DN + PN + số lượng |
Bảng kích thước chi tiết Nối góc 45º HDPE PE100
| DN (mm) | PN (bar) | Z₁ (mm) | L₁ (mm) |
|---|---|---|---|
| 90 | 6 / 8 / 10 / 12.5 / 16 | 26 | 70 |
| 110 | 6 / 8 / 10 / 12.5 / 16 | 31 | 70 |
| 160 | 6 / 8 / 10 / 12.5 / 16 | 52 | 100 |
| 200 | 6 / 8 / 10 / 12.5 / 16 | 60 | 115 |
| 250 | 6 / 8 / 10 / 12.5 / 16 | 75 | 115 |
Bảng kỹ thuật cho thấy kích thước của Nối góc 45º tăng theo DN. Nối góc 45º DN90 có Z₁ = 26 mm và L₁ = 70 mm; DN110 có Z₁ = 31 mm và L₁ = 70 mm; trong khi Nối góc 45º DN250 có Z₁ = 75 mm và L₁ = 115 mm.
Điểm đáng chú ý là cả năm đường kính Nối góc 45º trong bảng đều được catalogue công bố với các cấp PN6, PN8, PN10, PN12.5 và PN16. Vì vậy, khi đặt hàng không nên chỉ ghi Nối góc 45º DN110 hoặc DN160 mà cần bổ sung PN tương ứng.
Lưu ý: Bảng trên dành cho dòng Nối góc 45º HDPE ép phun được catalogue Tiền Phong công bố. Không nên lấy kích thước Z của Nối góc 45º hàn gia công để thay cho Z₁/L₁ của dòng ép phun vì đây là hai cấu hình sản phẩm khác nhau.
Nối góc 45º ép phun khác Nối góc 45º hàn gia công như thế nào?
Một điểm rất dễ nhầm trong danh mục HDPE là Nối góc 45º ép phun và Nối góc 45º hàn gia công. Cả hai đều tạo góc 45º nhưng phương pháp chế tạo, phạm vi đường kính và kích thước hình học không giống nhau.
Nối góc 45º ép phun được tạo hình trong khuôn thành một phụ kiện hoàn chỉnh. Catalogue kỹ thuật của dòng này thể hiện DN90, DN110, DN160, DN200 và DN250 cùng kích thước Z₁/L₁ cụ thể.
Trong khi đó, Nối góc 45º hàn gia công của Tiền Phong có dải đường kính rộng hơn đáng kể, từ DN90 đến DN2000 tùy cấp vật liệu và PN. Vì vậy, khi một dự án cần Nối góc 45º đường kính lớn ngoài phạm vi dòng ép phun, cần kiểm tra nhóm hàn gia công tương ứng thay vì mặc định sản phẩm ép phun có đủ mọi DN.
Việc phân biệt rõ hai nhóm Nối góc 45º cũng giúp tránh lấy sai bảng kích thước hoặc báo giá. Hồ sơ vật tư nên ghi rõ “ép phun” nếu dự án yêu cầu đúng dòng phụ kiện này.
Khi nào nên sử dụng Nối góc 45º trên tuyến HDPE?
Nối góc 45º phù hợp tại những vị trí cần thay đổi hướng nhưng không cần một bước ngoặt vuông góc. Hai Nối góc 45º cũng có thể tham gia những cấu hình đường ống đặc biệt theo thiết kế, tuy nhiên không nên ghép phụ kiện chỉ để thay thế một sản phẩm khác đã có sẵn đúng hình học.Trong mạng cấp nước, Nối góc 45º HDPE có thể được sử dụng khi tuyến cần đi xiên để tránh kết cấu, chuyển hướng theo địa hình hoặc tiếp cận một điểm kết nối nằm lệch khỏi trục ban đầu.
Trong hệ thống tưới và mạng phân phối, Nối góc 45º giúp điều chỉnh hướng tuyến theo mặt bằng mà không tạo góc 90º quá đột ngột tại những vị trí không cần thiết. Hình học 45º cũng có thể giúp tuyến đi theo địa hình thuận lợi hơn khi thiết kế phù hợp.Tuy nhiên, không nên tự ý thay Nối góc 90º bằng hai Nối góc 45º chỉ vì vật tư đang có sẵn. Việc thay đổi cấu hình làm tăng số phụ kiện và số mối hàn, đồng thời thay đổi chiều dài chiếm chỗ của cụm kết nối.
So sánh Nối góc 45º và Nối góc 90º HDPE
Khác biệt cơ bản nằm ở góc chuyển hướng. Nối góc 45º thay đổi hướng tuyến một góc 45º, còn Nối góc 90º tạo bước chuyển vuông góc. Vì vậy, lựa chọn phụ kiện phải dựa vào hướng tuyến trên bản vẽ.
Tại vị trí chỉ cần chuyển hướng nhẹ, Nối góc 45º giúp đường ống đi theo hướng xiên trực tiếp. Nếu dùng Nối góc 90º tại vị trí này, tuyến sẽ phải bổ sung thêm đoạn hoặc phụ kiện để quay trở lại hướng cần thiết.Ngược lại, khi tuyến thực sự cần đổi hướng vuông góc, Nối góc 45º đơn lẻ không thể thay thế Nối góc 90º. Việc lựa chọn đúng ngay từ bản vẽ giúp giảm số lượng mối hàn và làm tuyến gọn hơn.
Cách lựa chọn Nối góc 45º theo DN và PN
Bước đầu tiên khi lựa chọn Nối góc 45º ép phun là kiểm tra DN của đường ống. Với dòng PE100 đang xét, catalogue công bố các quy cách DN90, DN110, DN160, DN200 và DN250.
Bước tiếp theo là xác định PN. Mỗi DN của Nối góc 45º trong bảng kỹ thuật đều có các lựa chọn PN6, PN8, PN10, PN12.5 và PN16. PN cần được lựa chọn theo yêu cầu của hệ thống chứ không nên mặc định cấp cao nhất luôn là phương án tối ưu.
Kích thước Z₁ và L₁ cũng nên được kiểm tra khi Nối góc 45º được bố trí gần van, mặt bích, tường hố hoặc một phụ kiện khác. Đặc biệt với DN200 và DN250, khoảng chiếm chỗ lớn hơn nhóm DN90–110 nên cần được tính trước.Khi lập bảng vật tư, nên ghi theo cấu trúc Nối góc 45º + PE100 + DN + PN + số lượng. Cách ghi này giúp phân biệt đúng sản phẩm và hạn chế nhầm với Nối góc 45º hàn gia công.
Lưu ý khi hàn mặt đầu Nối góc 45º HDPE
Trước khi hàn Nối góc 45º, cần kiểm tra DN, PN và hướng của phụ kiện. Hai đầu kết nối phải tương thích với đường ống và được gá giữ sao cho tuyến sau khi hoàn thiện đúng góc 45º theo thiết kế.Bề mặt của Nối góc 45º và đầu ống cần được chuẩn bị sạch, phẳng và đồng đều trước khi gia nhiệt. Đất, cát, dầu hoặc tạp chất không nên tồn tại tại vùng tạo mối hàn.
Trong quá trình gá, không nên dùng Nối góc 45º để kéo hai đoạn đường ống đang sai vị trí về với nhau. Nếu tuyến chưa đúng hướng, cần điều chỉnh trước để hạn chế lực uốn tồn tại lâu dài trên phụ kiện.
Nhiệt độ, áp lực, thời gian gia nhiệt và thời gian làm nguội khi hàn Nối góc 45º phải tuân theo quy trình áp dụng cho DN, SDR/PN và thiết bị sử dụng. Không nên dùng một thông số hàn cố định cho cả DN90 và DN250.Sau khi hoàn thành, Nối góc 45º cần được giữ ổn định đủ thời gian trước khi tháo gá hoặc tác động tải trọng. Việc xoắn hoặc bẻ chỉnh khi mối nối chưa ổn định có thể ảnh hưởng tới vùng hàn.
Kiểm tra Nối góc 45º sau khi lắp đặt
Sau khi hàn, cần kiểm tra hướng của Nối góc 45º và độ đồng trục của các đoạn đường ống. Nếu phụ kiện bị xoay sai mặt phẳng, đoạn tuyến phía sau có thể không đi đúng vị trí dù góc bản thân phụ kiện vẫn là 45º.Mối hàn tại hai đầu Nối góc 45º cần được kiểm tra theo quy trình thi công áp dụng. Quan sát bên ngoài hỗ trợ phát hiện một số dấu hiệu bất thường nhưng không thay thế việc thử và nghiệm thu hệ thống.
Với tuyến chôn ngầm, khu vực quanh Nối góc 45º cần được chuẩn bị nền và vật liệu bao quanh phù hợp. Không nên để đá sắc cạnh hoặc tải trọng tập trung tác động trực tiếp vào thân phụ kiện và vùng mối nối.Nếu Nối góc 45º nằm gần van hoặc thiết bị có trọng lượng lớn, nên có phương án đỡ riêng. Phụ kiện và mối hàn không nên trở thành điểm chịu toàn bộ tải trọng của thiết bị phía sau.
Hệ thống sau khi lắp Nối góc 45º cần được thử theo PN và yêu cầu kỹ thuật của dự án trước khi đưa vào vận hành hoặc che khuất tuyến.Khách hàng có thể tham khảo thêm các loại phụ kiện HDPE tại KHCeramics để lựa chọn Nối góc 45º, Nối góc 90º, Ba chạc 90º và các phụ tùng ép phun PE100 đúng DN, PN.
Với năm quy cách DN90–DN250, năm lựa chọn PN6–PN16 và kích thước Z₁/L₁ được công bố cụ thể, Nối góc 45º là giải pháp rõ ràng cho những điểm cần chuyển hướng 45º trên hệ thống PE100. Lựa chọn đúng Nối góc 45º theo DN, PN, kích thước bố trí và kiểm soát đúng quá trình hàn mặt đầu giúp tuyến HDPE gọn hơn và hạn chế các mối chuyển hướng không cần thiết.
Thi công Phụ tùng ép phun HDPE trên hệ thống PE100
Phụ tùng ép phun HDPE được sử dụng để xử lý những vị trí cần đổi hướng, chia nhánh hoặc thực hiện các cấu hình kết nối khác trên hệ thống đường ống PE100. Với nhóm sản phẩm hàn mặt đầu, phụ kiện và đường ống được liên kết bằng cách gia nhiệt hai bề mặt đầu nối rồi ép chúng lại với nhau theo quy trình hàn phù hợp.
Khác với phụ tùng HDPE răng xiết sử dụng cơ cấu kết nối cơ khí, nhóm ép phun hàn mặt đầu yêu cầu thiết bị hàn, khả năng gá giữ và kiểm soát các thông số thi công. Vì vậy, ngay từ giai đoạn bóc vật tư cần xác định rõ sản phẩm thuộc nhóm nào, DN và PN bao nhiêu để lựa chọn đúng phương pháp lắp đặt.
Catalogue Nhựa Tiền Phong thể hiện phụ tùng HDPE ép phun theo hệ PE100 với nhiều cấp áp suất khác nhau. Chẳng hạn, một số phụ kiện được công bố với PN6, PN8, PN10, PN12.5 và PN16. Điều này cho thấy chỉ xác định đường kính là chưa đủ; cấp áp suất cũng phải phù hợp với tuyến ống và yêu cầu thiết kế. Khách hàng có thể tham khảo thêm phụ kiện HDPE tại KHCeramics để lựa chọn sản phẩm theo DN, PN và cấu hình của từng vị trí trên hệ thống.
Chuẩn bị đường ống và phụ kiện trước khi hàn mặt đầu
Chất lượng mối nối phụ thuộc nhiều vào quá trình chuẩn bị. Trước khi hàn, cần xác nhận đúng đường kính và quy cách của đường ống với phụ kiện. Hai chi tiết phải phù hợp với phương án hàn và được gá chắc chắn để hạn chế dịch chuyển trong suốt quá trình thao tác.Bề mặt đầu nối cần được chuẩn bị phẳng và sạch. Đất, cát, dầu mỡ hoặc tạp chất tại vùng hàn có thể ảnh hưởng đến khả năng hình thành mối liên kết. Sau khi chuẩn bị bề mặt, nên hạn chế chạm tay hoặc để vùng hàn tiếp xúc trở lại với bụi bẩn.
Độ đồng trục cũng cần được kiểm tra trước khi gia nhiệt. Không nên dùng lực ép của máy hàn để cố kéo hai chi tiết đang lệch đáng kể về cùng một trục. Nếu phụ kiện và đường ống chưa thẳng, cần điều chỉnh hệ gá trước khi tiếp tục.Với những phụ kiện có hướng như nối góc hoặc ba chạc, nên xác định trước vị trí cuối cùng của phụ kiện. Một mối hàn đạt yêu cầu nhưng phụ kiện sai hướng vẫn có thể khiến đoạn tuyến phía sau không khớp với bản vẽ.
Kiểm soát quá trình hàn Phụ tùng ép phun HDPE
Trong quá trình hàn mặt đầu, nhiệt độ, thời gian gia nhiệt, áp lực và thời gian làm nguội phải phù hợp với quy trình áp dụng cho đường kính và thiết bị đang sử dụng. Không nên lấy thông số của một DN rồi áp dụng cho toàn bộ phụ tùng trên công trình.Sau khi hai bề mặt đạt điều kiện gia nhiệt cần thiết, chúng được đưa lại với nhau và duy trì áp lực theo quy trình. Việc thao tác cần diễn ra ổn định để hạn chế lệch trục hoặc làm vùng nóng chảy phân bố không đồng đều.
Mối nối sau hàn cần đủ thời gian làm nguội trước khi tháo gá hoặc chịu tải trọng đáng kể. Việc kéo, xoắn hoặc uốn đường ống quá sớm có thể tác động lên vùng kết nối khi vật liệu chưa ổn định hoàn toàn.Với các cụm có nhiều phụ kiện liên tiếp, nên hàn theo trình tự đã tính trước. Điều này giúp hạn chế trường hợp một phụ kiện đã hoàn thiện làm mất không gian thao tác cho mối nối tiếp theo hoặc khiến máy hàn không thể tiếp cận đúng vị trí.
Bố trí phụ kiện đổi hướng và chia nhánh trên tuyến HDPE
Tại vị trí đổi hướng, phụ kiện cần được lựa chọn theo đúng góc thể hiện trên bản vẽ. Catalogue HDPE ép phun của Tiền Phong có các cấu hình chuyển hướng riêng, vì vậy không nên tạo một góc bằng nhiều phụ kiện nếu đã có sản phẩm đáp ứng trực tiếp hình học cần thiết.
Tương tự, tại điểm chia nhánh cần xác định đường kính tuyến chính và nhánh. Nếu các đầu cùng DN có thể lựa chọn ba chạc đều; nếu nhánh khác kích thước cần kiểm tra đúng cấu hình chuyển bậc. Cách lựa chọn này giúp giảm số lượng phụ kiện và mối nối tại cùng một vị trí.
Đối với phụ kiện có DN lớn, kích thước tổng thể cũng cần được tính đến. Catalogue cho thấy khi DN tăng, chiều dài đầu nối và kích thước chiếm chỗ của phụ kiện tăng đáng kể. Vì vậy, khoảng cách tới van, tường hố, kết cấu hoặc tuyến kỹ thuật khác nên được kiểm tra trước khi hàn.Tại những vị trí có van hoặc thiết bị nặng, cần có phương án chịu tải riêng. Phụ kiện HDPE và mối hàn không nên trở thành điểm chịu toàn bộ trọng lượng hoặc lực thao tác của thiết bị.
Kiểm tra mối hàn và nghiệm thu trước khi đưa hệ thống vào sử dụng
Sau khi hoàn thành từng cụm, cần kiểm tra hình dạng mối nối, độ đồng trục và hướng của phụ kiện. Những dấu hiệu bất thường rõ rệt cần được đánh giá trước khi tiếp tục lắp các đoạn tuyến phía sau.
Khi toàn bộ hệ thống đã hoàn thành, việc thử áp phải được thực hiện theo hồ sơ kỹ thuật và yêu cầu của dự án. Không nên sử dụng một mức thử duy nhất cho tất cả các tuyến vì phụ tùng ép phun HDPE được sản xuất với nhiều cấp PN khác nhau.Đối với tuyến chôn ngầm, nên hoàn thành các bước kiểm tra cần thiết trước khi lấp kín. Nếu phải xử lý một mối nối sau khi rãnh đã hoàn trả, khối lượng công việc sẽ lớn hơn đáng kể so với việc phát hiện sai sót khi tuyến còn tiếp cận được.
Hệ thống cũng cần được bảo vệ khỏi các tải trọng ngoài thiết kế. Nền đặt ống, vật liệu bao quanh, phương án neo giữ tại các điểm đặc biệt và điều kiện lắp đặt thực tế đều ảnh hưởng đến khả năng làm việc lâu dài của đường ống và phụ kiện.Sử dụng đúng phụ tùng ép phun theo DN và PN, chuẩn bị bề mặt chính xác, kiểm soát quá trình hàn và nghiệm thu trước khi che khuất giúp hệ thống PE100 đạt tính đồng bộ cao hơn và hạn chế các cụm chuyển đổi không cần thiết.
Kinh nghiệm đặt mua Phụ tùng ép phun HDPE cho công trình
Khi đặt mua phụ tùng ép phun HDPE, tên sản phẩm và đường kính mới chỉ là những thông tin ban đầu. Với nhóm PE100 hàn mặt đầu, cần xác định thêm PN và cấu hình cụ thể của phụ kiện. Hai sản phẩm cùng DN nhưng khác cấp áp suất không nên được coi là cùng một quy cách.
Bảng giá và catalogue của Nhựa Tiền Phong thể hiện nhiều phụ kiện ép phun theo các cấp PN6, PN8, PN10, PN12.5 và PN16 tùy DN. Vì vậy, bảng vật tư nên thể hiện rõ tên sản phẩm – DN – PN – số lượng thay vì chỉ ghi chung như “cút HDPE” hoặc “tê HDPE”.
Đối với phụ kiện chuyển bậc, cần ghi đầy đủ đường kính của các đầu. Một tên gọi như “ba chạc chuyển bậc DN160” chưa đủ nếu chưa xác định kích thước nhánh. Những thông tin này càng quan trọng với dự án sử dụng nhiều cỡ ống trên cùng một mạng lưới.Khách hàng có thể tham khảo các loại phụ kiện HDPE tại KHCeramics để đối chiếu sản phẩm trước khi hoàn thiện bảng vật tư.
Giá Phụ tùng ép phun HDPE phụ thuộc vào những thông số nào?
DN là yếu tố ảnh hưởng rõ rệt đến giá sản phẩm. Khi đường kính tăng, kích thước và lượng vật liệu của phụ kiện cũng tăng theo. Tuy nhiên, không nên so sánh giá chỉ bằng DN bởi cấu tạo của nối góc, ba chạc hoặc phụ kiện chuyển bậc hoàn toàn khác nhau.
PN cũng là một thông số cần được đối chiếu. Bảng giá phụ tùng ép phun HDPE Tiền Phong thể hiện cùng một DN có thể có nhiều cấp áp suất. Do đó, một báo giá chính xác cần xác định đúng tổ hợp sản phẩm – DN – PN.
Số lượng và tổng cơ cấu đơn hàng ảnh hưởng đến phương án cung cấp và vận chuyển. Đối với phụ kiện DN lớn, thể tích của sản phẩm không còn nhỏ; một dự án có nhiều nối góc, ba chạc và phụ kiện lớn cần tính phương án vận chuyển cùng với ống.Với dự án có bảng BOQ, nên gửi toàn bộ danh sách để kiểm tra đồng thời. Cách này giúp phát hiện những vị trí thiếu PN, thiếu kích thước nhánh hoặc có quy cách chưa rõ trước khi đơn hàng được chốt.
Giải đáp về Phụ tùng ép phun HDPE PE100
Phụ tùng ép phun HDPE Tiền Phong sử dụng vật liệu gì?
Nhóm phụ tùng ép phun hàn mặt đầu được Tiền Phong công bố thuộc hệ PE100. Nhà sản xuất cũng có chứng nhận phụ tùng ống polyethylene cấp nước PE100 theo ISO 4427-3:2019.
Phụ tùng ép phun HDPE kết nối bằng phương pháp nào?
Đối với nhóm sản phẩm đang đề cập, catalogue Tiền Phong xác định đây là phụ tùng ép phun hàn mặt đầu. Hai bề mặt được chuẩn bị, gia nhiệt và ép nối theo quy trình hàn tương ứng.
Phụ tùng ép phun và phụ tùng răng xiết có giống nhau không?
Không. Phụ tùng răng xiết sử dụng cơ cấu kết nối cơ khí và có thể tháo lắp theo cấu tạo sản phẩm; nhóm ép phun hàn mặt đầu tạo mối liên kết bằng quá trình hàn. Vì vậy, thiết bị và quy trình thi công của hai nhóm khác nhau.
Tại sao cùng một DN lại có nhiều PN?
PN thể hiện cấp áp suất danh nghĩa của quy cách sản phẩm. Catalogue và bảng giá có thể công bố nhiều PN cho cùng một DN nhằm đáp ứng các điều kiện thiết kế khác nhau. Khi lựa chọn cần dựa vào yêu cầu của toàn hệ thống.
Có thể dùng phụ kiện PN khác với đường ống không?
Không nên lựa chọn chỉ vì hai phía cùng đường kính. Khả năng làm việc của toàn tuyến cần được đánh giá đồng bộ theo thiết kế, vì vậy PN của phụ kiện phải được kiểm tra cùng đường ống và các thiết bị liên quan.
Có thể hàn mặt đầu khi hai chi tiết đang lệch trục không?
Không nên sử dụng quá trình hàn để bù cho sai lệch đáng kể của tuyến. Đường ống và phụ kiện cần được căn chỉnh, gá giữ phù hợp trước khi chuẩn bị bề mặt và gia nhiệt.
PE100 khác PE80 ở điểm nào?
Theo Nhựa Tiền Phong, PE80 và PE100 là hai cấp nguyên liệu có độ bền tối thiểu MRS khác nhau. Với cùng áp suất danh nghĩa, ống PE100 có thể có chiều dày nhỏ hơn PE80 do đặc tính vật liệu cao hơn.
Khi đặt phụ tùng ép phun HDPE cần cung cấp thông tin gì?
Nên cung cấp tên sản phẩm, DN, PN, kích thước các đầu nếu là phụ kiện chuyển bậc, số lượng và địa điểm giao hàng. Với công trình lớn, nên gửi thêm bảng BOQ hoặc bản vẽ để đối chiếu.
Lựa chọn Phụ tùng ép phun HDPE tại KHceramic
Phụ tùng ép phun HDPE PE100 đáp ứng các vị trí kết nối quan trọng trên hệ thống, đặc biệt ở những tuyến cần phụ kiện hàn mặt đầu có DN và PN xác định. Lựa chọn đúng quy cách giúp giảm việc sử dụng các cụm chuyển đổi phức tạp và tạo điều kiện thuận lợi cho quá trình thi công.
Với công trình sử dụng nhiều đường kính và cấp áp suất, khách hàng nên chuẩn bị bảng vật tư đầy đủ để kiểm tra đồng thời tên phụ kiện, DN, PN và số lượng. Đối với sản phẩm chuyển bậc, cần bổ sung kích thước của từng đầu để tránh nhầm quy cách. Khách hàng có thể xem thêm danh mục phụ kiện HDPE tại KHCeramics hoặc liên hệ để được hỗ trợ đối chiếu vật tư theo yêu cầu của hệ thống. Liên hệ KHceramic để được hỗ trợ lựa chọn Phụ tùng ép phun HDPE theo DN, PN, cấu hình kết nối, số lượng và yêu cầu của từng công trình.
KHceramic
Hotline: 0868.480.082 | Zalo: 0368.381.795
Email: KHceramic8289@gmail.com
Liên hệ ngay hôm nay để được tư vấn chi tiết, cập nhật báo giá mới nhất và lựa chọn giải pháp phù hợp.
Đánh giá cho Nối góc 45º1
Thêm một đánh giá
Sản phẩm tương tự

khceramics –
Nối góc 45º là phụ kiện HDPE được sử dụng để thay đổi hướng đường ống một góc 45º tại những vị trí tuyến cần chuyển hướng tương đối nhẹ. So với nối góc 90º tạo bước ngoặt vuông góc, Nối góc 45º tạo hướng chuyển mềm hơn và phù hợp với những đoạn tuyến được thiết kế đi xiên hoặc cần điều chỉnh hướng theo góc 45º.
Trong nhóm phụ tùng HDPE ép phun hàn mặt đầu, Nối góc 45º được sản xuất thành một chi tiết hoàn chỉnh với hai đầu kết nối cùng đường kính. Sản phẩm được sử dụng đồng bộ với hệ PE100 tương ứng, giúp tạo điểm chuyển hướng mà không phải ghép nhiều đoạn ống hoặc phụ kiện nhỏ để hình thành góc.